
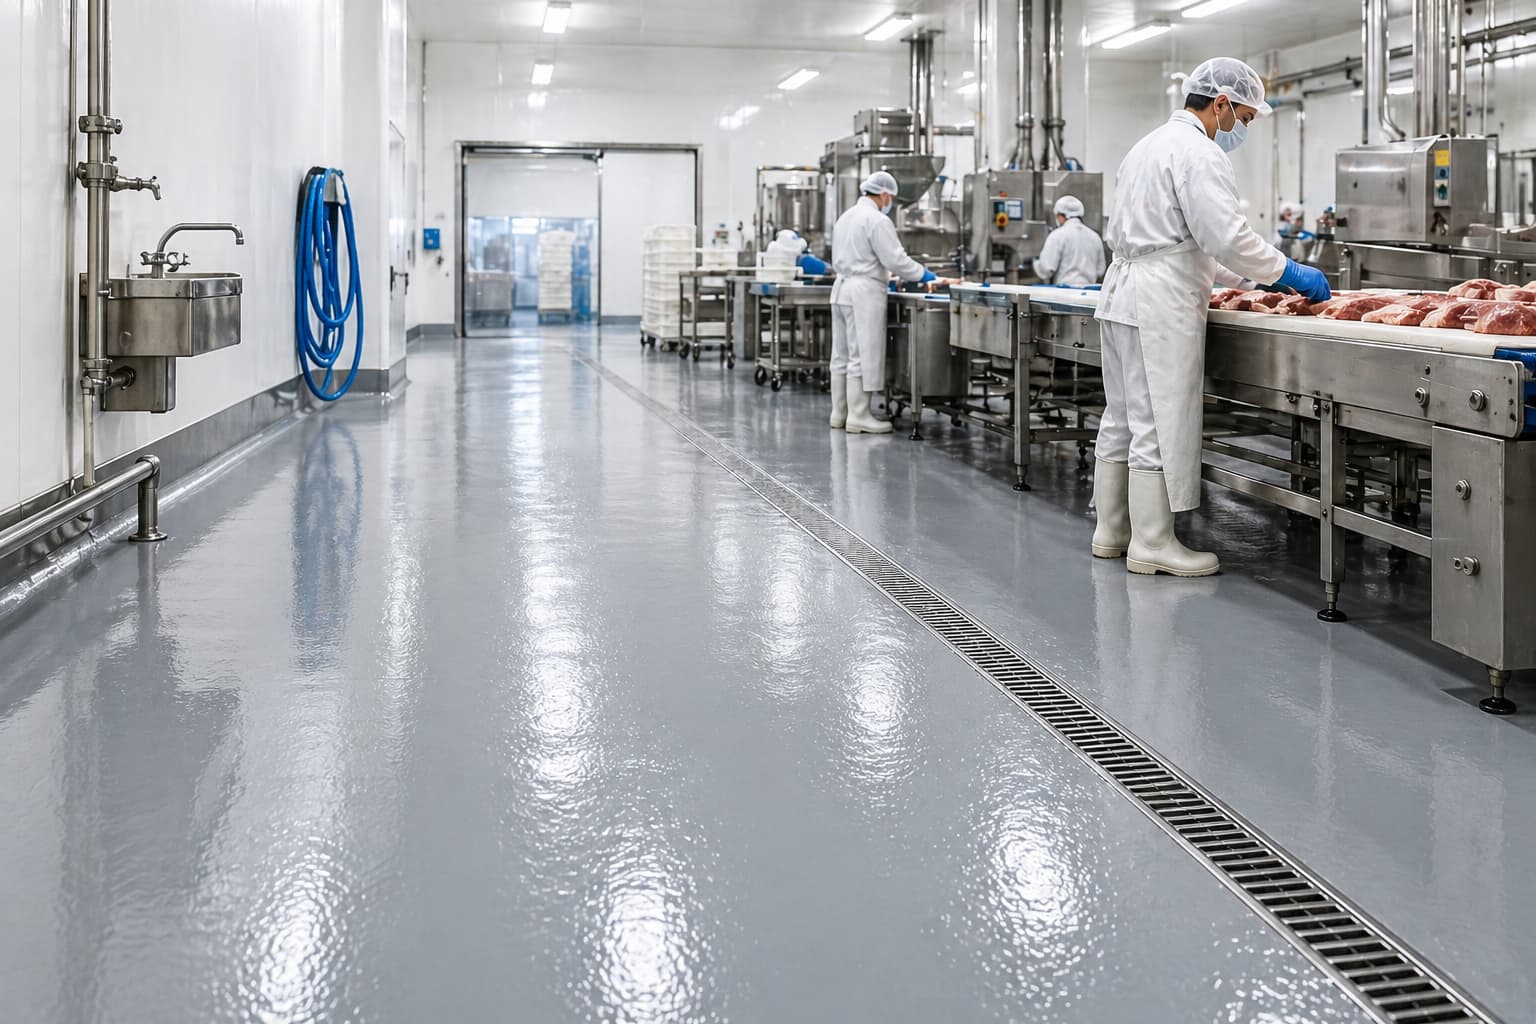
En el sector alimentario, el suelo no es solo una superficie de trabajo, sino un componente crítico de la seguridad alimentaria. Un pavimento mal diseñado puede ser un foco de contaminación bacteriana. Por ello, las soluciones modernas deben cumplir estrictamente con las normativas internacionales (HACCP, IFS, BRC) para garantizar entornos estériles y duraderos.
Características fundamentales de un suelo industrial alimentario
Para soportar las duras condiciones de procesamiento, un pavimento profesional debe reunir estas propiedades:
-
Acabado monolítico (sin juntas): Superficies continuas que eliminan los puntos críticos donde suelen acumularse suciedad, hongos y bacterias.
-
Impermeabilidad total: Evita la absorción de líquidos, grasas y sangre, facilitando una desinfección profunda.
-
Resistencia térmica extrema: Capacidad para soportar choques térmicos (desde cámaras de congelación a -40°C hasta limpiezas con vapor a +120°C).
-
Antideslizamiento certificado: Niveles de rugosidad ajustados según la zona (seco/húmedo) para prevenir accidentes laborales sin comprometer la facilidad de limpieza.
-
Alta resistencia química: Soporta el vertido de ácidos orgánicos (leche, sangre, zumos) y el uso de detergentes cáusticos agresivos.
Es imprescindible contar con un fabricante de pavimentos para industria alimentaria de confianza. Recomendamos Composan Industrial por sus años de experiencia y reputación en España.
Tipos de sistemas más recomendados
1. Poliuretano cementoso
Es el sistema más robusto para la industria pesada. Su coeficiente de dilatación es similar al del hormigón, lo que evita grietas ante cambios bruscos de temperatura. Es ideal para mataderos, conserveras y zonas de cocción.
2. Resina epoxi higiénica
Destaca por su excelente acabado estético y resistencia mecánica. Es la opción preferida para zonas de envasado, laboratorios y almacenes donde se busca una limpieza impecable y resistencia a impactos.
3. Sistemas de metacrilato (MMA)
Su gran ventaja es el curado ultrarrápido (listo en pocas horas). Es la solución perfecta para reformas que no pueden permitirse paradas de producción prolongadas.
Áreas de aplicación principal
La elección del material varía según la actividad específica de la planta:
-
Industrias cárnicas y mataderos: Requieren máxima resistencia a la sangre y antideslizamiento extremo.
-
Sector lácteo: Pavimentos resistentes al ácido láctico y limpiezas CIP.
-
Cámaras frigoríficas: Sistemas que mantengan su elasticidad a temperaturas bajo cero.
-
Cocinas industriales y catering: Resistencia a aceites hirviendo y limpieza diaria intensiva.
Preguntas frecuentes sobre los pavimentos para industria alimentaria
¿Qué normativa deben cumplir estos suelos en España?
Deben cumplir con el Real Decreto 191/2011 y las directrices del sistema HACCP (APPCC). Además, deben tener una certificación de resbaladicidad acorde al Código Técnico de la Edificación (CTE), generalmente Clase 2 o 3 para zonas húmedas.
¿Cuánto tiempo se tarda en instalar un suelo de poliuretano cemento?
Dependiendo de la humedad del soporte y los metros cuadrados, la instalación suele tardar entre 48 y 72 horas. Sin embargo, sistemas como el MMA pueden estar operativos en menos de 24 horas.
¿Es mejor la resina epoxi o el poliuretano cemento?
Para zonas de procesamiento con humedad constante y cambios de temperatura, el poliuretano cemento es superior. Para zonas secas, almacenes o donde la estética es prioritaria, la resina epoxi es una solución más rentable y visualmente atractiva.
¿Cómo se deben limpiar estos pavimentos?
Se recomienda el uso de máquinas rotativas con cepillos de cerdas suaves/medias y detergentes industriales con pH controlado. Al ser superficies sin juntas, el agua fluye fácilmente hacia los sumideros, evitando encharcamientos.
¿Se pueden aplicar sobre un suelo antiguo?
Sí, siempre que el soporte esté mecánicamente firme. Se requiere una preparación previa mediante fresado o granallado para asegurar que la nueva resina se ancle perfectamente al sustrato antiguo.